他の
ブログ
  • Helium Mass Spectrometry Leak Detection for Automotive Aluminum Die-Cast Housings: Solving the Challenge of Detecting Micro-Leaks
    Helium Mass Spectrometry Leak Detection for Automotive Aluminum Die-Cast Housings: Solving the Challenge of Detecting Micro-Leaks Oct 08, 2026
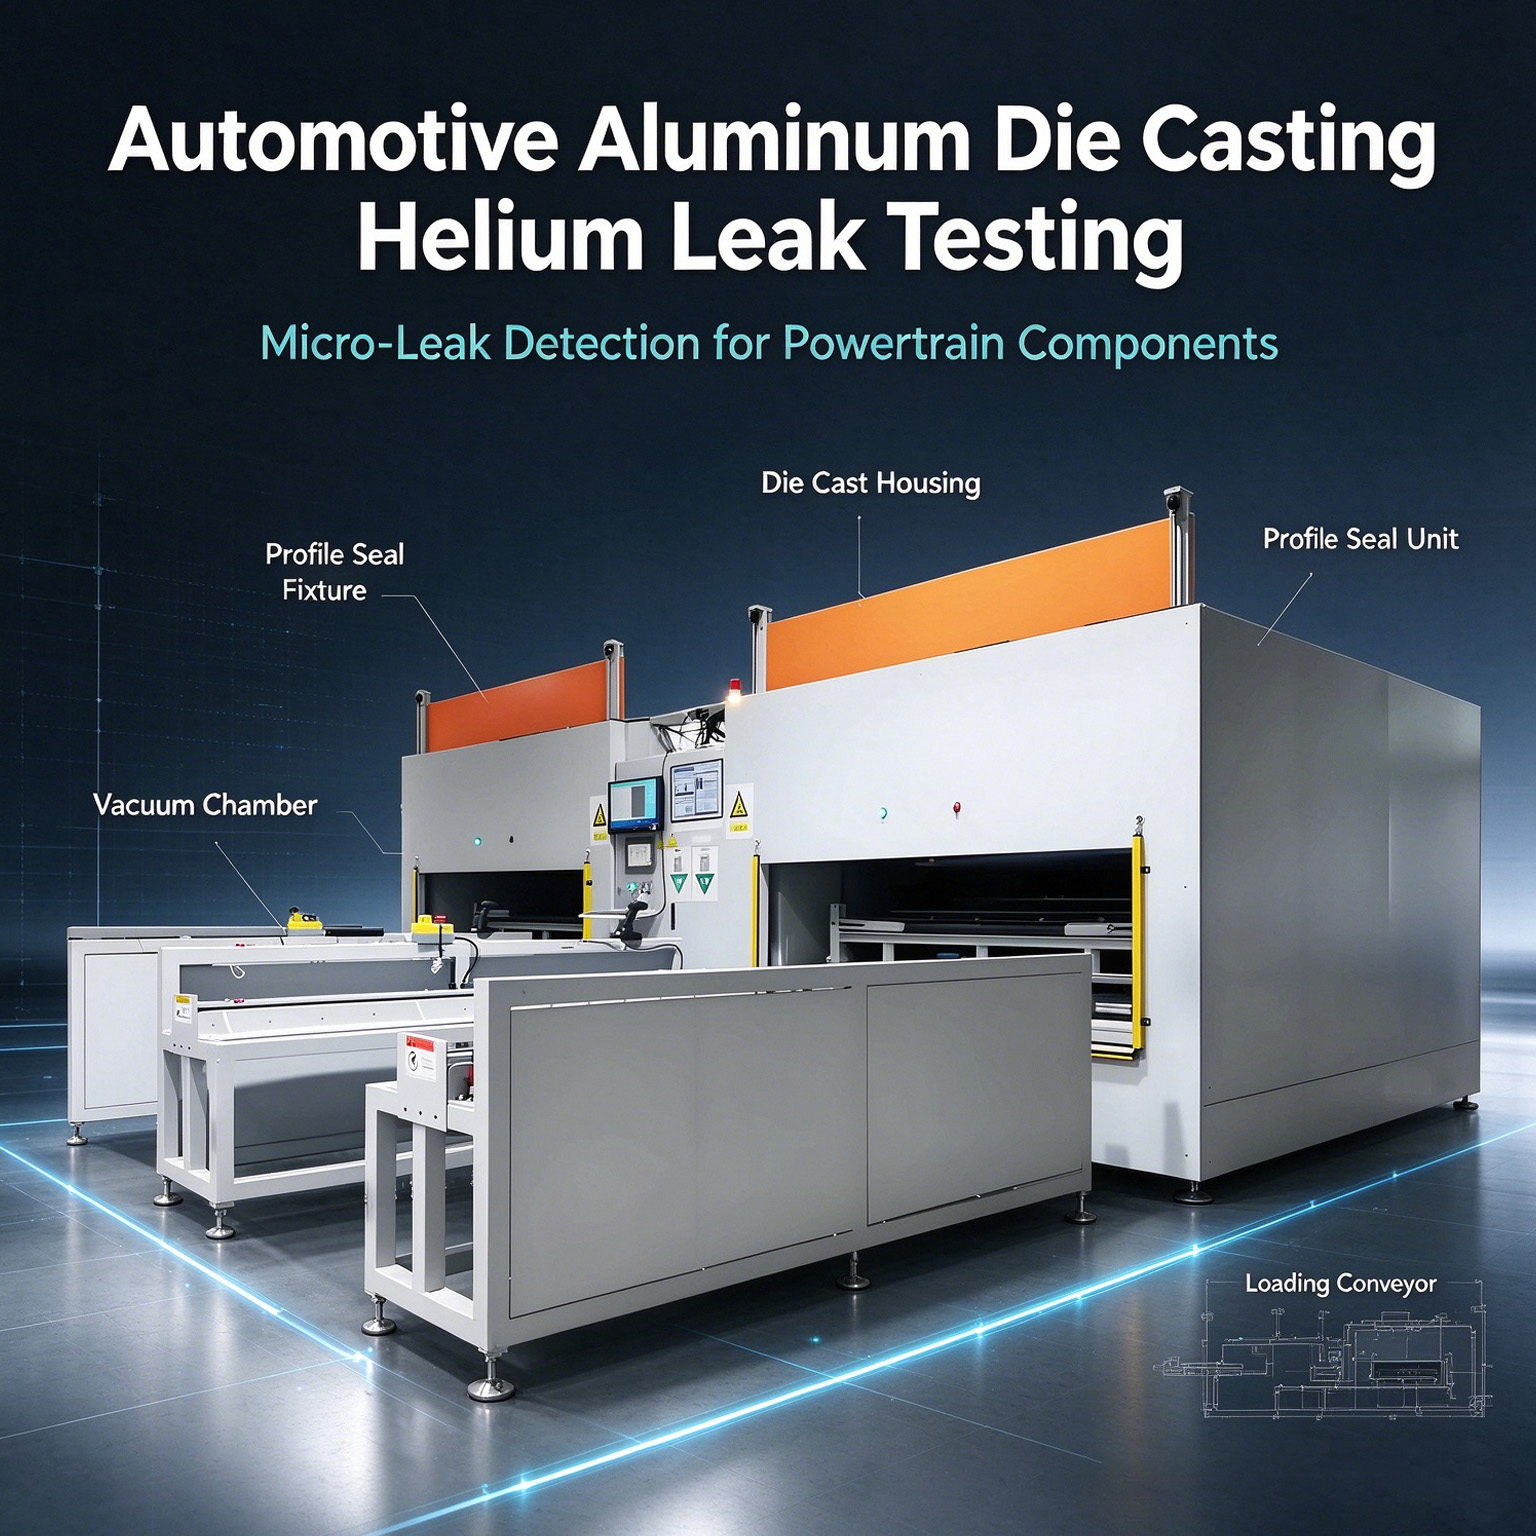
    Automotive aluminum die-cast components—such as engine blocks, transmission housings, and electric motor casings—represent some of the most challenging parts to test for leaks. Micro-sand holes, pinholes, and porosity in weld seams—inherent to the die-casting process—often result in micron-level micro-leaks. Traditional pressure decay methods lack the necessary precision to detect these, leading to missed leaks and subsequent post-sales failures involving oil or coolant leakage. Thanks to its ultra-high sensitivity, helium mass spectrometry leak detection has become the core technology for the final inspection of automotive die-castings. Drawing on HCTE’s practical experience with domestic automotive aluminum housing leak detection projects, this article breaks down the key technical aspects and optimization methods for helium testing these components. Three Major Industry Pain Points in Aluminum Die-Cast Housing Leak Detection Complex Shapes and Multiple Interfaces: Housings feature complex structures with numerous sealing points—such as mounting holes, process holes, and oil passages—making it difficult to achieve a seal using universal tooling. Helium Adsorption on Inner Walls: The porous, loose structure of the die-casting's inner walls adsorbs helium during testing and releases it slowly afterward, potentially causing "false positive" readings for the next workpiece. Balancing Mass Production Cycle Times with Precision: Automotive production lines operate at high speeds, whereas helium testing—while highly precise—is typically slower; a balance must be struck between the two. HCTE’s Systematic Solution: A helium leak detection system developed by HCTE for a domestic automotive supplier, featuring multiple specialized optimizations tailored to the characteristics of die-cast components: Modular System Architecture with Imported Core Components: The system is divided into independent functional modules—such as vacuum pumping units, leak detection units, and tooling control units—facilitating maintenance and scalability. Core components utilize industry-proven configurations; high-precision, industrial-grade vacuum gauges and leak detectors ensure detection accuracy and long-term stability at the hardware level. Contour-following sealing tooling with rapid changeover design:To accommodate the complex, multi-port, and irregular geometries of the castings, the system employs custom contour-following sealing heads and flexible clamping mechanisms. This ensures reliable sealing without damaging the workpiece's machined surfaces. It supports mixed-model production with a changeover time of ≤10 minutes, meeting the testing requirements for the client's diverse range of housing products. Helium desorption compensation routine to reduce false positives: To address the issue of helium adsorption on the inner walls of castings, the test sequence has been optimized. This includes extending the post-test nitrogen purge duration and implementing a staged helium-clearing logic to thoroughly remove adsorbed helium. Following these optimizations, the production line's false-rejection rate dropped from 8% to 0.7%, significantly reducing unnecessary rework. Optional sniffer probe positioning module: For defective parts, a portable sniffer probe system can be used to rapidly pinpoint leak locations. This data is fed directly back to the die-casting process to optimize parameters, establishing a closed-loop quality control system. Project Outcomes: The system reliably detects micro-leaks at the 1×10⁻⁸ Pa·m³/s level, fully meeting the sealing requirements for automotive powertrain components. Since deployment, the equipment has maintained an operational stability rate exceeding 99.5%, helping the client reduce post-sales complaints related to housing leaks by more than 90%. Tip: When performing helium leak testing on die-castings, the tooling and helium-clearing routines are just as critical as the testing unit itself. Equipment selected solely based on the unit's precision—while overlooking process compatibility—often suffers from persistently high false-rejection rates after deployment.
  • Large-Size HVAC Heat Exchanger Helium Leak Testing: Design Essentials of Large Vacuum Chamber Solutions (With HCTE 2m-Class Chamber Case)
    Large-Size HVAC Heat Exchanger Helium Leak Testing: Design Essentials of Large Vacuum Chamber Solutions (With HCTE 2m-Class Chamber Case) Oct 07, 2026
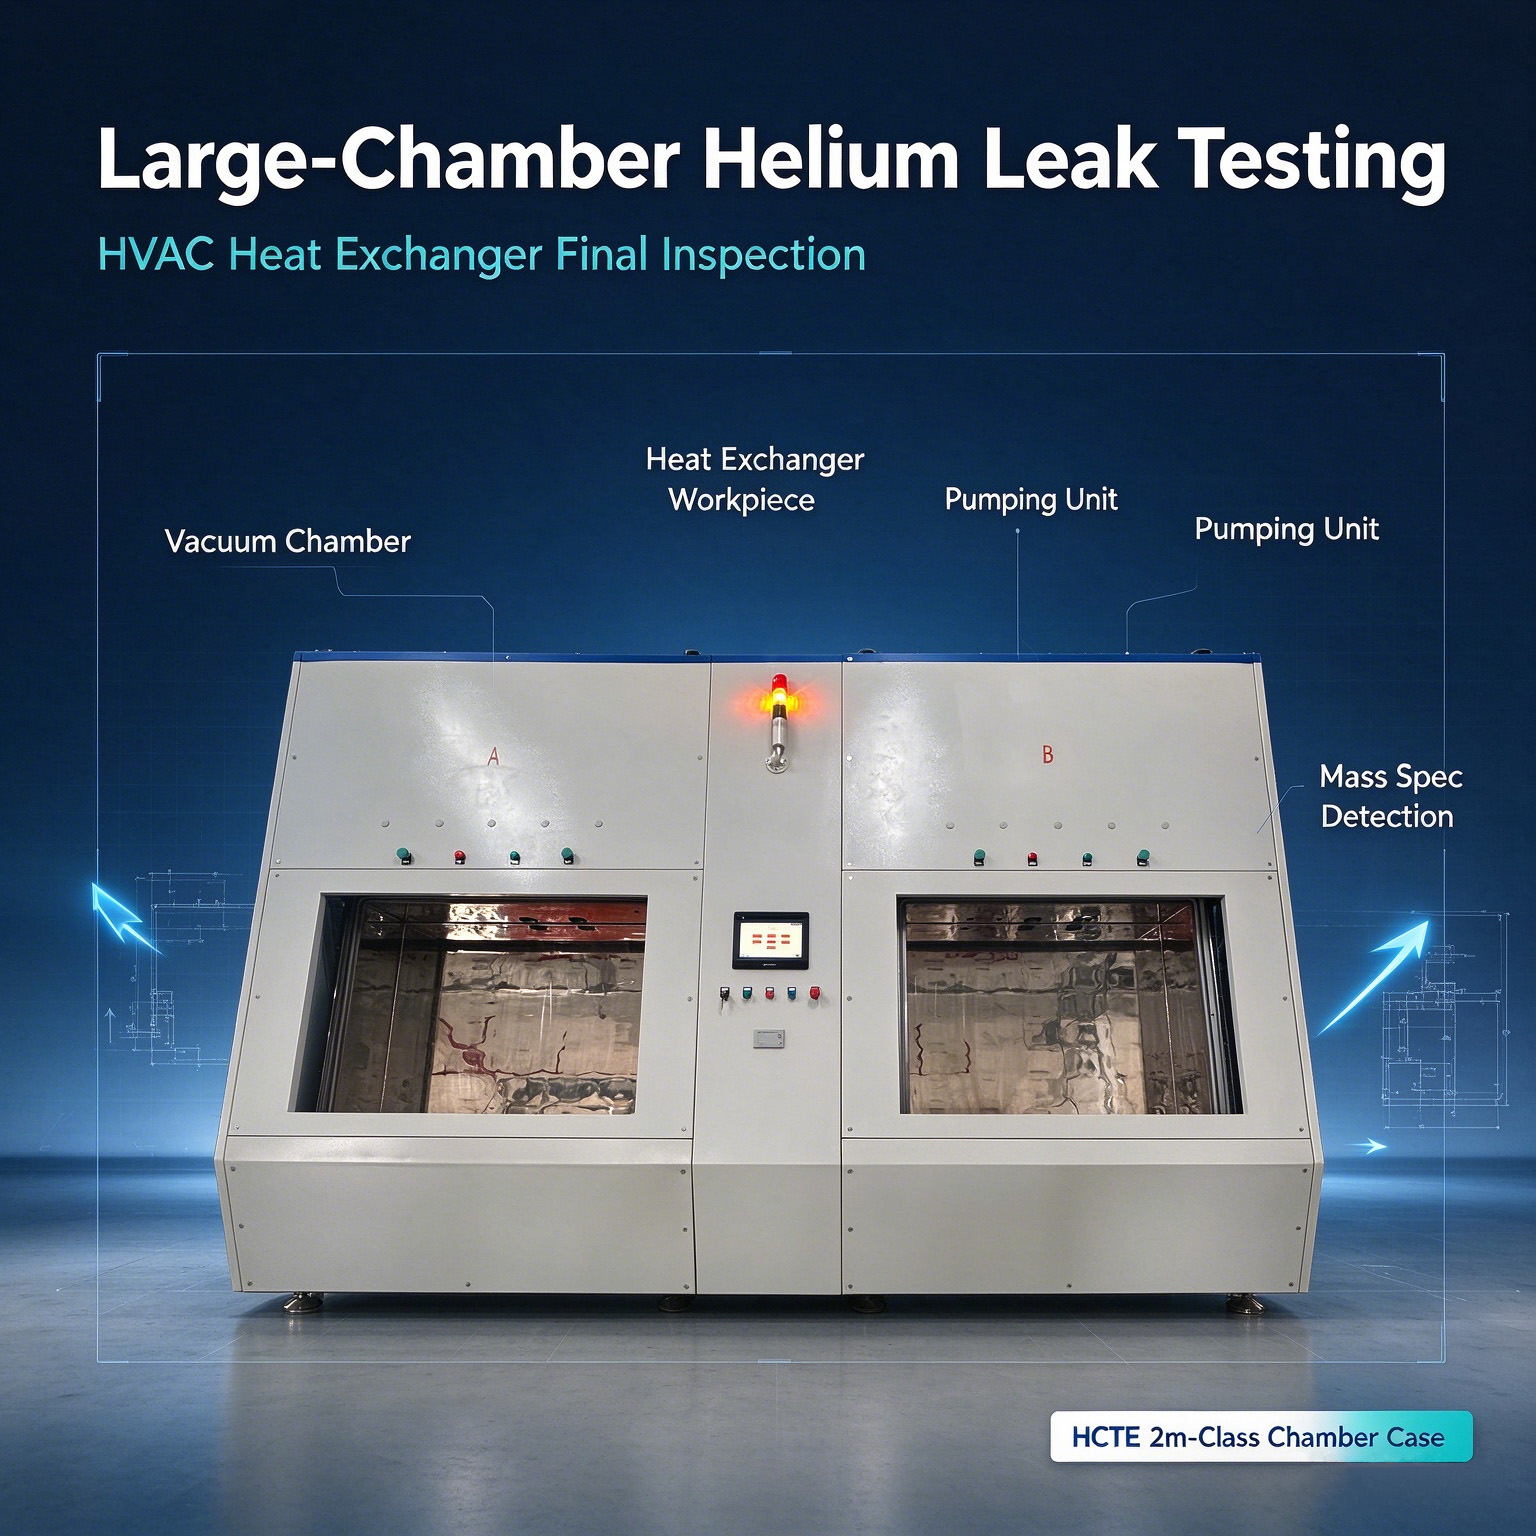
    In the HVAC&R industry, leak testing of large heat exchangers, evaporators and condensers has long been a production challenge. Large workpieces with dozens of meters of weld seams and distributed leak points make traditional sniffer methods slow, operator-dependent and prone to missed defects, while water immersion only delivers qualitative results. In recent years, large-chamber vacuum helium leak testing has become the mainstream final inspection solution for large refrigeration components. Based on the recently delivered 2-meter-class vacuum chamber helium leak test system by HCTE, this article breaks down the core technical points and design logic of large-workpiece helium leak testing. 4 Core Technical Challenges of Large-Chamber Helium Testing Pumping efficiency bottleneck: Larger chamber volume means longer time to reach target vacuum, directly reducing line throughput High helium operating cost: Large volume requires more helium charge; without recovery, per-part helium cost is multiple times that of small workpieces Slow background clearance: Residual helium in the chamber after testing is high; insufficient purging causes elevated background for the next part, leading to false positives Tooling sealing difficulty: Heat exchangers have multiple ports and irregular geometry; generic fixtures cannot ensure reliable sealing at all interfaces Targeted Solutions in HCTE Large-Chamber Systems For the large-size characteristics of HVAC heat exchangers, HCTE adopted a layered optimization design approach in the project: Stage vacuum pumping architecture: Combination of main roughing pump + holding pump, achieving fast pump-down in rough stage and stable vacuum in fine stage, balancing pumping speed and ultimate vacuum to significantly reduce cycle time Automatic helium recovery and purge system: Standard auto helium clearing function actively recovers helium after testing, then purges with nitrogen. This reduces helium consumption and avoids prolonged high-concentration helium impact on the detector filament, effectively extending equipment service life Custom profile tooling: Dedicated sealing connectors and support positioning mechanisms designed for heat exchanger tube sheets and headers, delivering reliable sealing and quick changeover System-level accuracy assurance: Overall detection limit reaches 5×10⁻⁷ Pa·m³/s (~1g/year refrigerant leak rate), fully meeting sealing requirements for export refrigeration products Project Implementation HCTE customized this large heat exchanger helium test system for a leading Chinese refrigeration manufacturer. With a chamber size of 2m × 2.5m × 1.3m, it is one of the largest vacuum chamber systems of its kind in China. The system features modular design with independent vacuum, detection and control units for easy maintenance and upgrade. Now stably operating at the customer’s factory, it delivers a full test cycle under 8 minutes per workpiece with ≤±5% repeatability, helping the customer reduce out-of-box leak defects by 85%. Selection tip: For refrigeration components over 1m in maximum dimension, prioritize vendors with large-chamber customization experience. When standard chambers cannot fit, custom-sized chambers deliver far better long-term value than forcing ill-fitting tooling.
  • 12ステーション高電圧リレーガス充填・排気・パイプ切断機|自動リレー封止ソリューション
    12ステーション高電圧リレーガス充填・排気・パイプ切断機|自動リレー封止ソリューション Aug 06, 2026
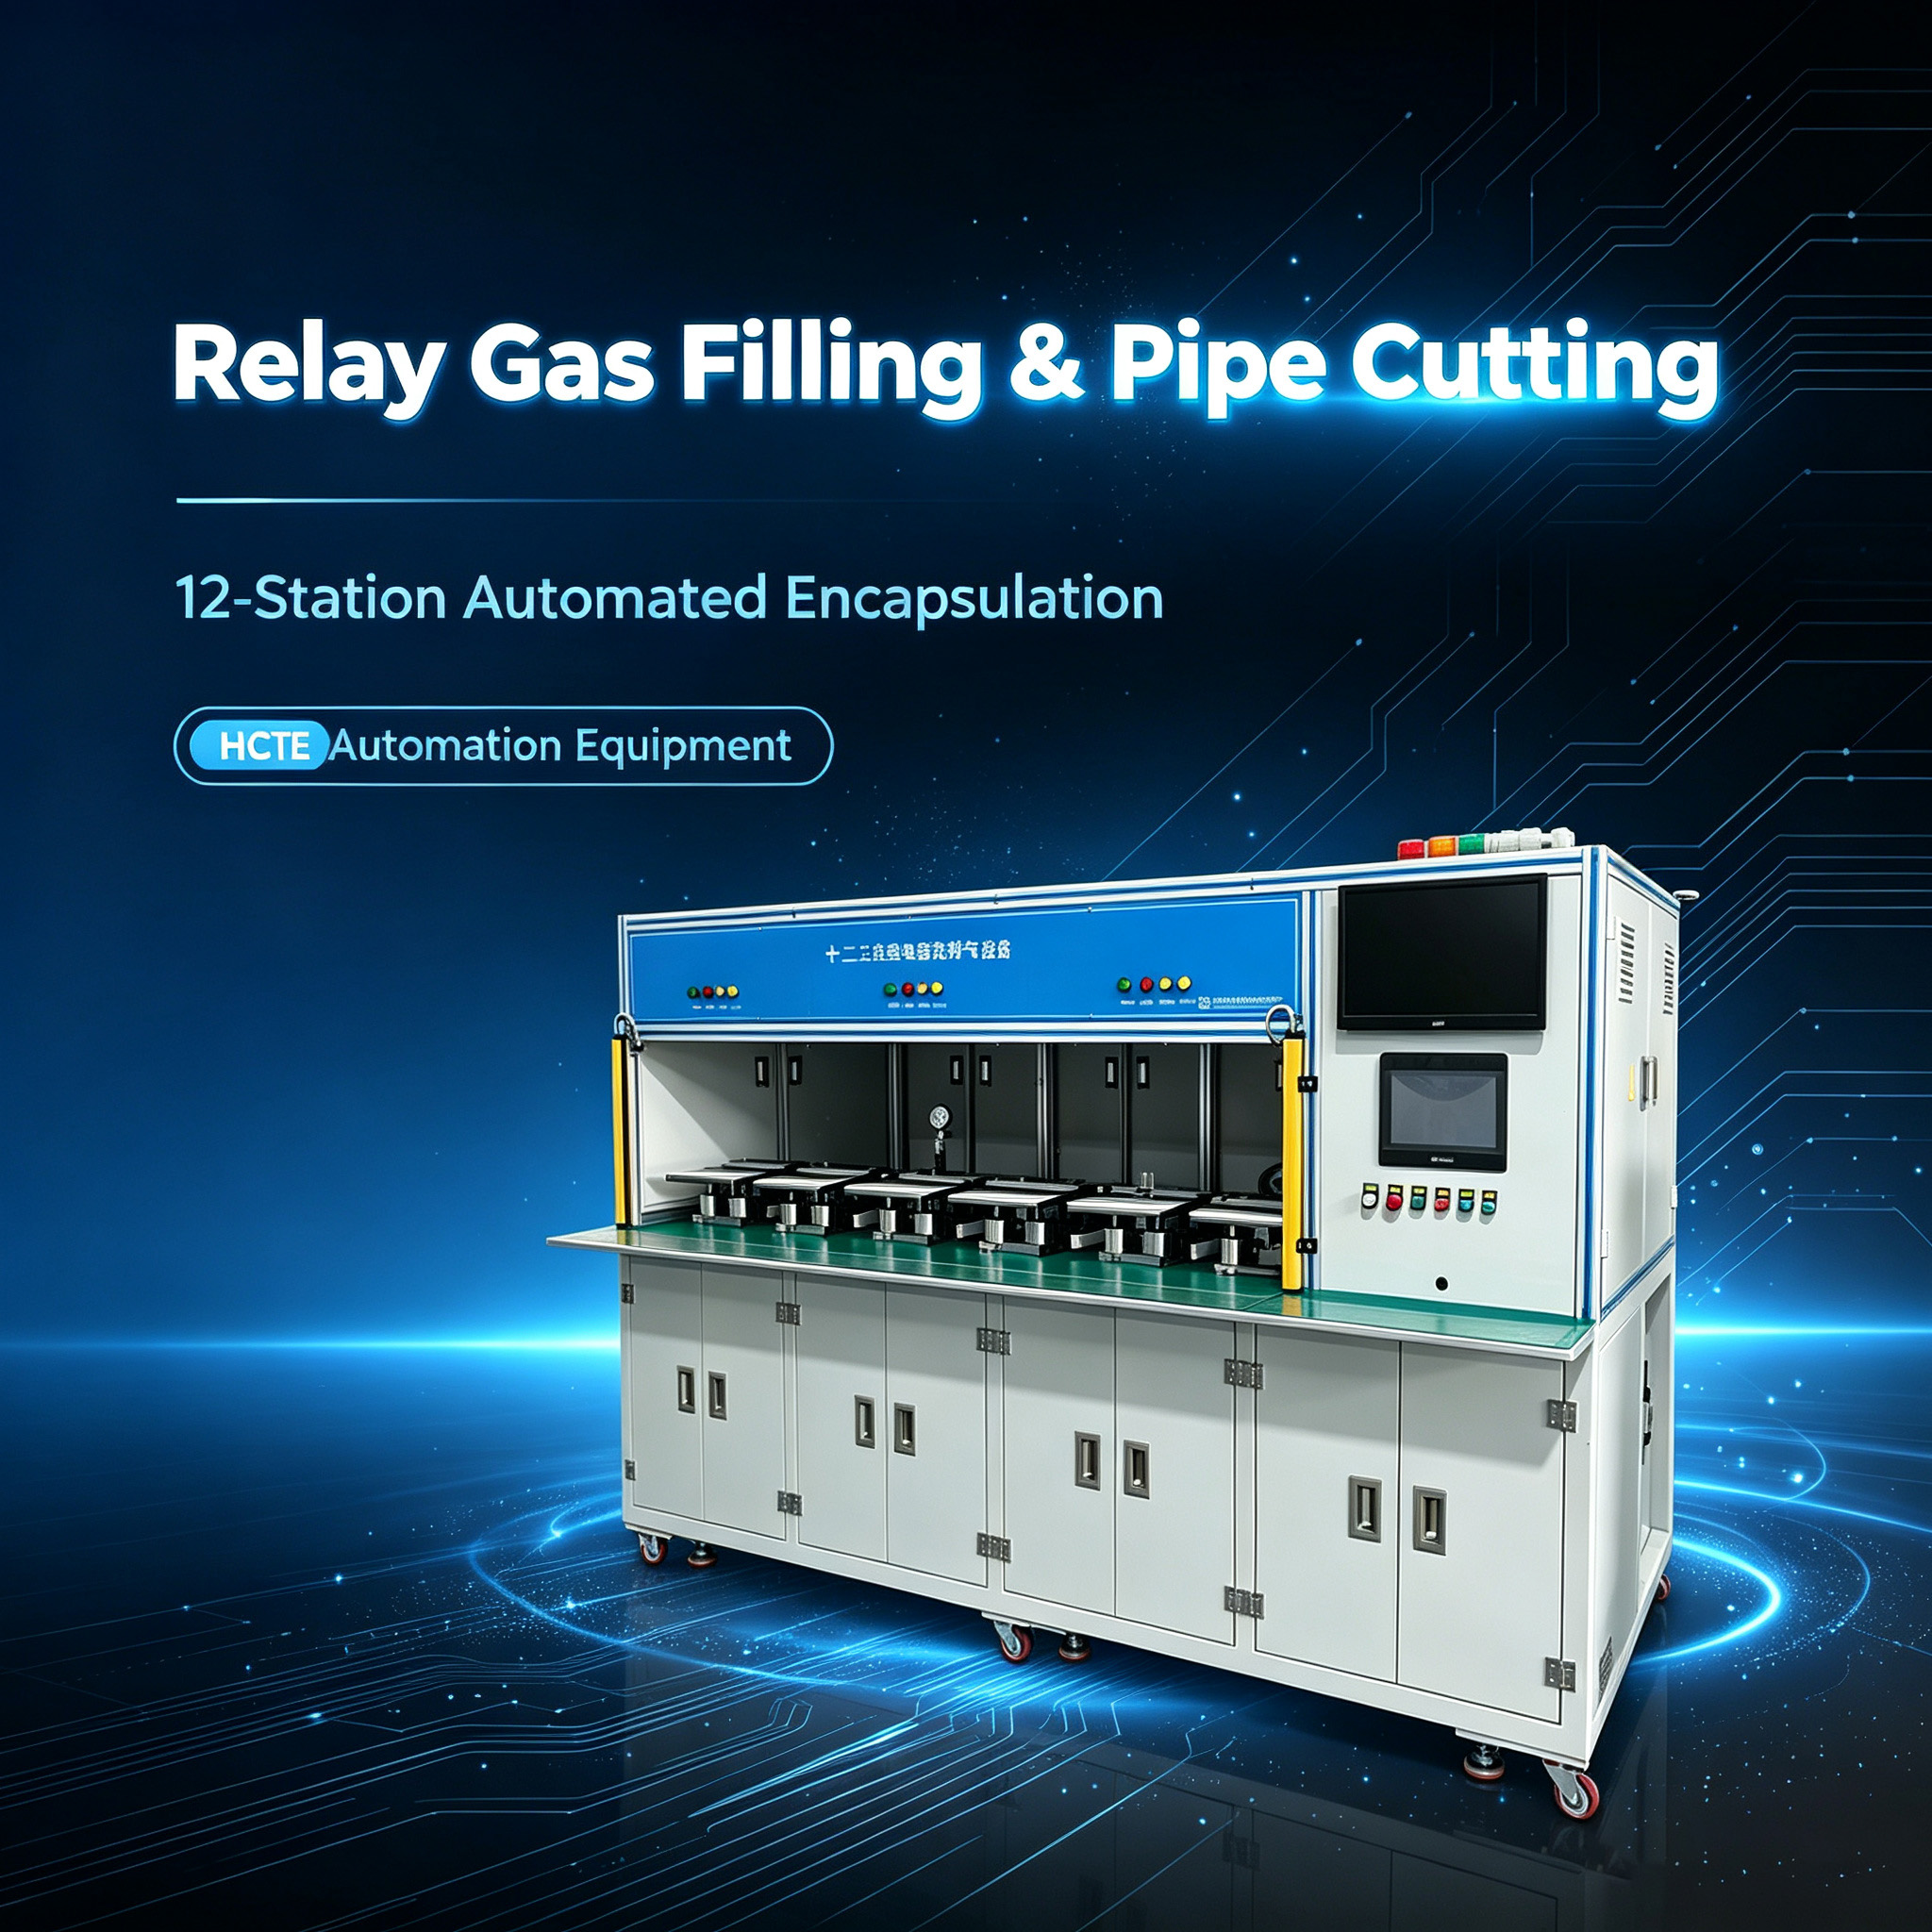
    はじめに:リレー式ガス封入とパイプ切断が重要な理由高電圧DCリレーは、新エネルギー車、バッテリーエネルギー貯蔵システム、太陽光発電所、産業用高電圧制御盤などで広く使用されている不可欠なコアコンポーネントです。真空排気、不活性ガス充填、圧力保持、パイプライン切断は、 高電圧リレーのカプセル化これらの工程は、高電圧リレーの気密性、絶縁性能、耐用年数、および動作安全性に直接影響します。高電圧リレーのガス充填や配管切断に少しでも不備があると、内部アーク放電、ガス漏れ、リレーの早期故障を引き起こし、電気制御システム全体の安定性に深刻な影響を与えます。従来のリレー製造工場の多くは、高電圧リレーのガス処理や配管加工に、依然として単一ステーションの半自動装置や手動操作に依存している。こうした旧式の製造方法は、生産効率の低さ、真空度やガス充填精度の不安定さ、リレー管の切断寸法の不均一性、製品不良率の高さなど、業界全体に深刻な問題を引き起こしている。バッチ品質の不安定さは、人件費や材料の無駄の増加につながり、世界の新エネルギーおよびハイエンド産業サプライチェーンにおける厳格な品質基準や大量生産基準を満たせない状況を生み出している。精密試験および自動化機器の研究開発と製造において13年以上の専門的な経験を持ち、 HCTE HCTEは、12ステーションの自動高電圧リレーガス充填、排気、パイプ切断装置を独自に開発しました。ISOおよびCE規格の認証を受けたハイテク企業として、HCTEは新エネルギー部品製造向けの高精度産業オートメーションソリューションに注力しています。このオールインワンリレー封止機は、真空排気、精密不活性ガス注入、定圧漏洩試験、固定長パイプ切断、および周期的なロード/アンロードを統合し、高電圧リレーの後処理における高精度、ゼロ差、大量生産をサポートします。製造業者にメリットをもたらすコア性能と技術的利点1. 12ステーション回転式サイクル運転、超大量生産能力従来の単一ステーション式リレーガス充填・切断装置は、一度に1つの工程しか実行できず、待機時間が長かったのに対し、HCTE独自の回転式プラットフォームは、高電圧リレー加工に特化した12個の独立したステーションによる循環設計を採用しています。各ステーションは、ワークピースのロード、高真空排気、精密な不活性ガス充填、定圧保持漏れ検出、精密なパイプ切断、完成品の排出といった全工程を、互いに干渉することなく独立して実行します。本装置は24時間連続運転に対応し、完全自動化された効率的なリレー封止を実現します。最適化された構造設計により、生産サイクルの利用効率が最大化され、単体処理サイクルが大幅に短縮され、日々の生産量が大幅に向上します。現代の高電圧リレー工場における大規模バッチ生産のニーズに完璧に対応し、従来のリレー加工装置の生産能力のボトルネックを徹底的に解消します。2. 高精度ガス制御システム、安定した気密性能、超低不良率高電圧リレーの品質評価において、内部ガスの純度とキャビティの気密性は重要な基準です。真空引きが不十分であったり、ガス充填が不均一であったりすると、リレーの内部酸化、アーク放電、長期的なガス漏れ故障が発生しやすくなります。このプロ仕様の高電圧リレーガス充填機は、輸入された高精度圧力センサーとインテリジェントな定流量制御モジュールを搭載しており、真空度、充填圧力、ガス流量、圧力保持時間を柔軟かつ正確に調整できるため、さまざまなリレーモデルの仕様や生産基準に対応できます。HCTE独自の圧力安定化後切断プロセスを採用した本装置は、リレーキャビティ内の圧力とガス純度が安定した合格基準に達した後にのみ、自動パイプ切断を実行します。この標準化された処理方法により、手動操作による残留空気、不純な不活性ガス、不十分なシールといった品質リスクを完全に排除します。これにより、量産時におけるリレーの気密性能を安定的に保証し、リレー製造ラインにおける製品の手直し率と不良率を効果的に低減します。3. 高精度固定長パイプ切断機構、100%バッチ寸法一貫性手動切断や一般的な空気圧切断工具では、加工精度を確保できず、切断溝の不均一性、配管の確保長さのばらつき、バリなどの欠陥が生じることがよくあります。これらの問題は、従来の配管切断工程における一般的な問題であり、組立精度の低下、組立難易度の増加、頻繁な再加工につながり、生産効率と製品歩留まりを著しく低下させます。HCTEは、独自開発の高剛性精密切削機構を搭載し、 リレーパイプ切断装置 超高精度な位置決めと安定した切断動作を実現します。すべてのリレー配管において、バリのない平坦な切断面と、バッチ生産における統一された固定長寸法を実現します。標準化された精密切断プロセスにより、後工程の組立手順が最適化され、生産歩留まりが大幅に向上し、大規模高電圧リレー製造における統一された高品質基準が実現します。4. インテリジェントなレシピ保存とビジュアルHMIにより、労働力依存度とダウンタイムを削減この装置には産業グレードのビジュアルHMIヒューマンマシンインタラクションシステムが搭載されており、ステーションの稼働状況、プロセスパラメータデータ、生産量、および装置の故障情報をリアルタイムで動的に監視できます。直感的でシンプルな操作インターフェースにより、オペレーターの学習ハードルが下がり、操作中の人為的ミスを効果的に回避できます。 高電圧リレーのガス充填と切断 手順。複数のカスタマイズされたプロセスレシピをワンタッチで保存、呼び出し、切り替えできます。メーカーは、異なる高電圧リレーモデルのプリセットパラメータを、デバッグやキャリブレーションを繰り返すことなく直接呼び出すことができ、モデル切り替え時間を大幅に短縮し、生産の柔軟性を向上させます。音と光による統合アラームシステムを搭載しているため、異常な故障をタイムリーにフィードバックし、技術チームが問題を迅速にトラブルシューティングして、リレー封止生産における生産ラインのダウンタイム損失を削減できます。5. 工業グレードの安全性と耐久性のある構造、長期にわたる安定した工場操業長時間の連続工業生産シナリオ向けに設計されたこの自動リレー封止機は、全範囲安全ライトカーテン保護システムを採用しています。作業エリアに人や異物が侵入すると即座に緊急停止し、現場での作業安全性を100%確保します。完全密閉型の防塵・防食キャビネット構造は、安定した機械的性能と極めて低い故障率を誇り、過酷な作業環境における長時間の連続高電圧リレー処理にも対応します。調整可能なサポート脚と頑丈な移動式キャスターを備えたこの装置は、柔軟な作業場レイアウト調整と便利な日常メンテナンスを可能にします。HCTEのISO9001品質マネジメントシステムに厳密に準拠して製造されたこの装置は、99.7%を超える初回検査合格率を達成し、安定した24時間連続運転を保証し、メンテナンス後のコストを削減し、大量生産のリレー製造における生産継続性を向上させます。適用業界および処理範囲HCTEの自動リレーガス処理・パイプ切断装置は、高電圧DCリレーの高精度封止のために専門的にカスタマイズされています。新エネルギー車用高電圧リレー、エネルギー貯蔵システム用高出力リレー、太陽光発電用リレー、産業用DC高電圧リレーの真空排気、不活性ガス充填、気密漏れ検出、定長パイプ切断工程に幅広く適用可能です。プロ仕様のリレー真空ガス充填装置として、リレー封止後工程の品質と効率を向上させるためのコア自動化装置です。従来の手作業や半自動生産工程に代わるこの自動化ソリューションは、リレー製造企業が標準化された、インテリジェントで効率的な生産を実現するのに役立ちます。HCTEは、ヨーロッパ、アジア、アフリカをはじめとする世界各地での豊富な海外プロジェクト経験を活かし、世界の新エネルギー部品メーカーが国際市場で製品の競争力を向上させるお手伝いをします。結論世界の新エネルギー産業の基準が継続的に向上するにつれ、高電圧リレーには気密性、ロットの一貫性、耐用年数においてより高い要求が求められるようになりました。従来の手動および半自動の生産プロセスでは、世界の新エネルギーおよび産業ブランドのハイエンドな調達基準を満たすことはもはや不可能です。12ステーションの全自動高電圧リレーガス充填およびパイプ切断ソリューションへのアップグレードは、コスト削減、品質安定化、生産効率向上を実現する上で、リレーメーカーにとって必然的な選択肢となっています。HCTEの自動リレー式ガス排気・パイプ切断ソリューションは、生産能力不足、ガス充填精度の不安定性、パイプ切断サイズのばらつき、高い不良率、高い人件費といった業界の中核的な課題を的確に解決し、製造企業がリレー式精密封止プロセスのインテリジェント化を完了できるよう支援します。高電圧リレーのガス充填およびパイプ切断において、高い安定性、高収率、高効率を実現する自動化ソリューションをお探しでしたら、HCTEまでお気軽にお問い合わせください。専門的なプロセスコンサルティング、技術検証、およびお客様のニーズに合わせた生産ラインのマッチングサービスをご提供いたします。
  • HCTEは、精密試験技術で自動車のインテリジェント製造の未来を強化する2025年バンコク自動車部品展示会|ブースV25への参加を招待します
    HCTEは、精密試験技術で自動車のインテリジェント製造の未来を強化する2025年バンコク自動車部品展示会|ブースV25への参加を招待します Mar 26, 2025
    自動車のインテリジェント製造の中核を深く掘り下げ、HCTEは革新的な試験装置を携えて東南アジアの産業イベントに出展します。   業界パートナーおよび顧客各位: 世界の自動車業界がインテリジェント化とグリーン化を加速させる中、自動車試験技術に注力するH&HグループのパイオニアブランドであるHCTEは、イノベーションを駆使してあらゆる自動車の品質を守り続けています。2025年4月3日から5日まで、バンコク自動車部品展示会(TAPA 2025)のブースV25にて、皆様と共に自動車製造の未来像を探ります。   HCTE を選ぶ理由 なぜなら、各ネジの精度は安全性に関係し、各溶接の強度は信頼につながることを私たちは知っているからです。   HCTEブースのハイライト: テクノロジーを活用して「ゼロ欠陥」の取り組みを解釈する 気密試験装置:安全のための目に見えないバリアを構築する   新エネルギーバッテリーパック、燃料システム、冷却システム、ヘッドライトなどの主要コンポーネントをカバーし、0.1Paの検出精度を備えた世界をリードするマルチステーション気密性検出システムを展示し、「水密」な品質管理の実現に役立ちます。   4ステーション自動車用コンプレッサーの水素および窒素漏れ検出装置   真空チャンバーヘリウムリーク検出装置:精密製造基準の再定義 高付加価値部品向けに設計された全自動ヘリウム質量分析リーク検出ソリューションは、モーターハウジングやセンサーなどの精密部品に最適です。リークレート検出感度は10⁻¹² mbar·L/sまで向上し、自動車コア部品の「顕微鏡レベル」の品質保証を実現します。   バッテリーハウジング真空チャンバーヘリウム漏れ検出装置   モーター性能テストベンチ:未来の旅行を推進する効率的な心臓部   HCTE の統合モーターテストプラットフォームは、トルク、温度上昇からエネルギー効率比まで、さまざまな新エネルギーモーターに適応するようにカスタマイズでき、データ取得速度が 30% 向上し、顧客の研究開発サイクルを短縮し、試行錯誤のコストを削減するのに役立ちます。   ウインチ減速機の性能試験装置   溶接プロセスのインテリジェントな検出:すべての溶接を芸術作品にする 視覚認識とレーザーセンシング技術を組み合わせ、溶接強度と変形パラメータをリアルタイムで監視し、溶接ミスや溶接漏れなどの潜在的な危険を排除し、安全性に「スマート遺伝子」を注入します。   8ステーション自動ろう付け機   TAPA 2025 を見逃してはいけない理由   東南アジア最大の舞台:タイはASEAN自動車市場シェアの33%を占めています。TAPA展示会には、自動車メーカー、一次サプライヤー、アフターセールス市場など、2万人を超える専門バイヤーが来場します。   グリーン変革の出口:タイ政府は2030年までに電気自動車生産の割合を30%に引き上げる計画で、試験装置の需要が急増しています。HCTE技術は、産業の高度化のニーズに的確に対応します。   効率的なドッキング機会:ブース V25 は、BITEC のコア展示エリアにあり、メインフォーラムエリアに隣接しているため、同時開催される技術サミットや業界リーダーとの対話に参加するのに便利です。     展示会情報: 日時: 2025年4月3日~5日 | 9:00~18:00 場所: BITEC 展示コンベンションセンター、バンコク、タイ (88 Bangna-Trad Road) ブース: V25 準備は整っておりますので、皆様のご来場をお待ちしております!
  • 全固体電池自動車の未来: ヘリウム漏れ検出技術はどのようにして安全性と耐久性の新たなレベルを実現するのでしょうか?
    全固体電池自動車の未来: ヘリウム漏れ検出技術はどのようにして安全性と耐久性の新たなレベルを実現するのでしょうか? Mar 11, 2025
    全固体電池車:走行距離制限なし、未来の旅行の新たな原動力全固体電池自動車は、従来のリチウムイオン電池の液体電解質に代わる固体電解質を使用し、正極と負極間のリチウムイオンの移動によって電気エネルギーを蓄え、放出します。この新しいタイプの電池は固体導電性材料を使用することで、液体電解質の安全性に関する問題を根本的に解決します。  なぜヘリウム漏れ検出が全固体電池の「安全の門番」なのでしょうか? 全固体電池は可燃性液体材料の代わりに固体電解質を使用していますが、電池の包装工程における小さな欠陥がガス漏れや水分の侵入を引き起こし、性能低下や安全上の問題を引き起こす可能性があります。ヘリウム(He)は不活性ガスであり、分子径が極めて小さい(直径わずか0.26ナノメートル)ため、ミクロンレベルのリークを正確に検出できます。これは、電池の気密性を検出する上での「ゴールドスタンダード」です。  その 自動ヘリウム検査機 HCTEが開発した自動車部品向けリークテストシステムは、高精度ヘリウム質量分析計リーク検出器を搭載し、最大5×10⁻⁸ mbar·Lsの感度で、10秒以内にバッテリーパックの密閉試験を完了できます。車両走行中の振動や温度変化といった複雑な動作条件をシミュレートすることで、量産前に各バッテリーがIP67保護規格を満たしていることを保証し、「蟻の穴によって千里のダムが崩壊する」リスクを完全に排除します。  HCTEヘリウム検査装置:全固体電池量産の鍵T全固体電池の実用化は、高いインターフェースインピーダンスと高い製造コストという2つの大きなボトルネックに直面しています。HCTEの自動ヘリウム検査技術は、以下の点で画期的な成果をもたらします。1. コスト削減と効率向上:従来のヘリウム検査は手作業に依存しており、非効率でエラー率も高いという問題がありました。HCTEの装置は、組立ラインへの完全自動化の統合をサポートし、検査効率を300%向上させます。1台の装置で年間最大50万セットのバッテリーを検査できるため、自動車メーカーの迅速な大規模生産実現を支援します。2. 寿命の延長:微小漏れ箇所を正確に特定して修復することで、バッテリーのサイクル寿命が 20% 以上延長され、ユーザーの「バッテリー不安」が直接軽減されます。 3. 将来の技術との互換性:硫化物電解質でも酸化物システムでも、HCTE ヘリウム検査機は適応可能で、次世代固体電池の開発に「妥協ゼロ」の品質保証を提供します。 データが語る: ヘリウム漏れ検出は、業界のゲームのルールをどのように書き換えるのでしょうか?安全性の向上:バッテリーパックの火災事故率は、 HCTEヘリウム検出器 95%減少しました。耐久性の最適化: 気密性が基準を満たすと、バッテリーのエネルギー損失が 8% 削減され、耐久性走行距離は着実に 800 キロメートルを超えます。 顧客事例: 大手自動車会社が HCTE 装置を導入した後、バッテリーのリコール率が 92% 低下し、年間のコスト削減額は 2 億元を超えました。  未来がやってきました。2030 年、全固体電池は旅行をどのように変えるのでしょうか?業界予測によると、全固体電池は2030年に新エネルギー市場の30%を占めると予想されており、ヘリウムリーク検出技術はこのプロセスの「見えないエンジン」となるでしょう。世界有数のリー​​ク検出ソリューションプロバイダーであるHCTEは、様々な電池メーカーと戦略的提携を結んでいます。同社の最新式自動ヘリウム検出器は、ブロックチェーントレーサビリティ技術を導入し、各電池の検出データを「チェーン」化し、ユーザーに生涯保証を提供します。   今すぐ行動しましょう: 最適なソリューションをお探しなら 電池漏れ検出または、自動車部品用の HCTE 自動ヘリウム検査機の技術的な詳細を知りたい場合やカスタマイズされたソリューションを入手したい場合は、当社のエンジニアリング チームにご相談ください。安全性と効率性の間で妥協する必要はありません。
  • リレーセラミックハウジングの「物理検査」はどのように実施するのでしょうか?ヘリウム検査技術は自動車部品メーカーのビジネスチャンス獲得にどのように貢献するのでしょうか?
    リレーセラミックハウジングの「物理検査」はどのように実施するのでしょうか?ヘリウム検査技術は自動車部品メーカーのビジネスチャンス獲得にどのように貢献するのでしょうか? Mar 08, 2025
    「リーク」が引き起こした業界激震2023年、東南アジア諸国の有名電気自動車ブランドが、高電圧DCリレーシールの不具合により、数千台の新車のリコールを余儀なくされました。原因は、肉眼では見えないセラミックシェルの微小な亀裂でした。この数百万ドル相当の教訓は、業界全体に「目に見えない抜け穴こそが最大のリスクである」という認識をもたらしました。 東南アジア諸国における新エネルギー自動車産業の急成長(タイは2030年までに72万5000台の電気自動車生産を目指している)に伴い、高電圧DCリレーメーカーは二重の課題に直面しています。800V高電圧プラットフォームの厳しい要件を満たすだけでなく、コストを抑えて市場を掌握するという課題です。リレーの「鎧」とも言えるセラミックシェルの気密性は、製品の寿命と安全性を直接左右します。 1. 高電圧 DC リレーはなぜセラミック ハウジングに「固定」する必要があるのですか?1. 高電圧時代の生き残りルール800V高電圧プラットフォームは電気自動車の主流となり、大電流化と発熱量の増大を伴います。従来のプラスチックハウジングは変形や劣化しやすいという問題を抱えていましたが、セラミックハウジングは耐熱性(1000℃以上)、優れた絶縁性、長寿命といった特性から、厳しい要求仕様となっています。 しかし、細部に危険が潜んでいます。セラミック焼結工程中に生じる小さな気孔や溶接残留物により水素が漏れ、リレーの故障やバッテリーの熱暴走を引き起こす可能性があります。 2. 従来のテストの「盲点」水テストの厄介さ: 浸漬テスト後にハウジングを乾燥させる必要があり、湿気による腐食のリスクが生じる可能性があります。 圧力テストの制限: 大規模な漏れしか検出できず、≤10⁻⁶ mbar·l/s の微小漏れは検出できません。これは、毎年ゴマ大のヘリウムが漏れているのと同じです。 業界の真実: セラミックハウジングの故障の 90% は、従来のテスト方法では検出できない「ナノレベルの脆弱性」が原因です。 2ヘリウム検査技術:「見えない殺人者」をどこにも隠れさせない科学的な魔法想像してください。ヘリウムはよく訓練された「偵察隊」のグループのようなもので、ヘリウム検出器は彼らの司令センターです。 1. 超高感度「リーク検出」原理分子浸透: ヘリウム分子の直径はわずか 0.26 ナノメートルで、セラミック シェルの 0.1 ミクロンの欠陥まで貫通できます。 正確な追跡: ヘリウム質量分析計は「ガスレーダー」のようなもので、5×10⁻¹⁰ mbar·l/s という低い漏れ率も検出できます (従来の方法より 1000 倍の感度)。 非破壊検査: 液体に触れる必要がなく、シェルの汚染を回避できるため、高電圧 DC リレーの清浄度要件に特に適しています。 事例報告:インドネシアのジャカルタのサプライヤーは、自動ヘリウム検出器を導入した後、ドイツのラインTÜV認証に合格し、欧州の自動車会社からの注文を獲得し、年間輸出量が200%増加しました。 3. 自動ヘリウム検査機:東南アジアの工場にとって「効率化と負担軽減の魔法の武器」人件費に敏感な東南アジアの製造業にとって、この装置の価値は「品質検査」以上のもので、利益増大の見えない原動力でもある。 1. スピード革命:ベトナム風ライスヌードルを1杯調理するよりも速い複数の真空ボックスを並列に使用し、1個あたりの検査時間は15秒以内です。8時間で2,000個以上の検査が可能です。 コードスキャントレーサビリティシステムは、生産バッチを自動的に関連付け、品質問題の原因を 30 秒以内に特定します。 2. ヘリウム循環:実質的な節約ヘリウムの価格は激しく変動しますが(2024年には30%以上の上昇)、95%の回収率の設計により、1つのデバイスで年間約80,000米ドルのヘリウムコストを節約できます。これは、生産ラインをもう1つ追加するのに十分な金額です。 3. フレキシブルでインテリジェントな製造:1台の機械で複数の用途に対応モジュール設計は、新エネルギー車の高電圧DCリレーから充電パイルシールに至るまで、さまざまなサイズのセラミックシェルに適しており、5分で迅速に交換できます。 インテリジェントな圧力調整 (0.1 ~ 1.0 MPa) により、さまざまなテスト シナリオに適合します。 将来のビジョン:ヘリウム検査機とAIoTが出会うときインテリジェントな予測: 機械学習を通じて履歴データを分析し、欠陥率を削減します。国境を越えたコラボレーション: 検査データに基づいて最適化ソリューションをリアルタイムでリモート生成します。 電気自動車の「高電圧」と「急速充電」のトレンドの中で、セラミックハウジングの小さなひび割れ一つで、企業が苦労して築き上げたブランドの評判が崩れ去る可能性がある。 自動ヘリウム検査機 品質の「門番」であるだけでなく、リレー製品ラインの「黄金の鍵」でもあります。
  • 新製品! 自動車用フィルター検査装置
    新製品! 自動車用フィルター検査装置 Jan 20, 2022
    自動車フィルターの試験装置は、それぞれオイルフィルターテストとエアフィルターテストです。フィルターの ISO テスト標準に従って、私達は方式テスト装置の完全なセットを作ります。 オイルフィルター静圧破裂抵抗試験機 オイルフィルターのろ過効率とアッシュ容量の試験機 オイルフィルター差圧流量特性試験機 構造的完全性の検証と最初のバブル ポイント テスト ベンチ エアフィルターテストベンチ フィルターエレメント耐損傷性テストベンチ 自動車エンジンのディーゼルフィルターとガソリンフィルターのろ過効率と不純物貯蔵
  • 自動車シート試験装置
    自動車シート試験装置 Jan 20, 2022
    2021 年は、新エネルギー車の台頭の最初の年です。世界のインテリジェント車両市場は急速な成長を維持しており、「知的化」は業界の最も重要な開発思想となっています。現在、自動車業界はもはや明確な境界の状態ではなく、インテリジェントで軽量な自動車シートの傾向は不可逆的で避けられない傾向になっています。 自動車シート検出 検出装置の重要な製品にもなっています。 関連するカーシートテスト機器があり、相談を歓迎し、顧客のニーズに応じてカスタマイズできます。
  • 機械で構造的完全性検証とバブリング ポイント テストを行う方法
    機械で構造的完全性検証とバブリング ポイント テストを行う方法 May 24, 2022
    したいとき 構造的完全性検証およびバブリング ポイント テスト 為に 油圧フィルター、機械で自動的にやりたいと思うかもしれません。次に、準拠したテストスタンド ISO 2942-2004 テストを行うのに適しているかもしれません。を指定します。 バブルポイント試験法 フィルターファクターの製造信頼性を確認するため、または最初のバブルポイントを特定することにより、フィルターファクターの最も重要な細孔の局在を特定するため。製造の信頼性の検証は、追加の使用またはテストに対するフィルターの側面での許容性を指定します。最初の気泡の発生は、製造の完全性試験の継続によって認められます。特定の条件下では、フィルタ エレメントの動作兆候ではありません。浄化のランク、性能、または維持能力のアイデアを推定するために使用することはできず、実際には詳細のみに使用する必要があります.
  • オートエアコンコンデンサー試験用気密試験装置の試験方法
    オートエアコンコンデンサー試験用気密試験装置の試験方法 Jun 01, 2022
    のコンデンサーをテストしたい場合 オートエアコン、 ヘリウムガス検知システム または 気密試験装置 テストを行うために必要です。しかし、それはどのように機能しますか?ここにテストの方法があります 車のコンデンサー: 1.大リーク検出:真空保持室のフロントドアがシャットダウンされた後、保持チャンバー内の真空レベルが設定されたリーク検出ストレスに達する前に、機械は真空保持チャンバーのタフで大きなポンピングを連続的に機能させます。真空保持チャンバーが排気されると、マシンは保持チャンバー内の試験部品を 3.5MPa の高応力ガス (下方変更可能) で満たした後、ひずみを保持し、システムのひずみセンシング ユニットが確認するのを待ちます。大きな漏れがないかどうか。チェック部内に大量の漏れがあった場合、機械はチェック部内の弊社プライムストレスガスを排出し、同時に真空保持室の吸引制御装置を閉じ、漏れ検知方法を終了させます。そして、真空保持チャンバーを環境に満たした直後に、所有者が検証オプションを押すと、真空保持チャンバーの入り口が自動的に利用可能になり、チェック パーツ アウトを利用して、マークを付けて処理する場所に置きます。システムがチェック部品の大きな損失を検出できなかった場合、次のリーク検出方法を自動的に実行します。 2.テスト パーツの真空引き: チェック パーツに大きな損失がない場合、マシンはチェック パーツ内のプライム ストレス ガスを放出し、チェック パーツの内側を真空にします。チェック部内部の真空度が設定応力値に達したら、真空保持室の真空引きが完了するのを待ちます。 3.真空ヘリウム検出:真空保持室の排気が設定されたリーク検出ストレスに達すると、同時に保持室内のチェック部分の排気が終了し続けると、機械は検出器内のヘリウムサインを検出します。コンテナであり、この記号をまったく何も抑制しません。次に、テストパーツに4.0Mpa(下方変更可能)のヘリウムガスを充填します。チェックパーツ内のヘリウムガスストレスが設定値に達すると、リークディテクターがチェックパーツの紛失を検知します。 リークディテクターが設定値を超えるヘリウムサインを検出すると、保持チャンバー内のチェック部分にわずかなリークがあることを意味し、システムはリークアラームシステムを作動させます。所有者が検証オプションを押すと、気候がロードされた直後に真空保持チャンバーが自動的に開きます。所有者が高速コネクタをチェック パーツから分離した後、テスト パーツを取り外して指定することができます。 リークディテクタが設定値を超えるヘリウムサインを検出できなかった場合、これは検出されたチェック部分に損失がないことを意味します。プログラムは、検出により信号を送信し、チェック部分でヘリウム再生法を自動的に機能させます。 4.ヘリウム再生:検査終了後、チェック部内のヘリウムを自動ストレス調和により超低ストレスヘリウム水槽に戻します。チェック パーツ内のヘリウム ストレスが大気ストレスに低下すると、マシンは真空ポンプと連動して、チェック パーツ内の残りのヘリウムを回収します。チェック部内の応力が設定値まで下がったら、ヘリウム回収工程は終了です。ヘリウムを回収しながら、マシンは真空水槽を環境で満たします。真空容器の応力が大気応力まで上昇し、さらに保持室内のチェック部のヘリウム回収処理が完了すると、真空保持室の入口が自動的に開放され、検出方法も完了します。
  • 交互塩水噴霧実験室は何をしますか
    交互塩水噴霧実験室は何をしますか Jun 08, 2022
    塩水噴霧試験 多くの製造業で広く使用されています。たとえば、自動車業界では、電力 バッテリー、自動車の組み立ておよび部品は、塩水噴霧腐食に耐えなければなりません。したがって、これらの製品を製造する工場は、製品が認定に達することを確認するために塩水噴霧試験を行う必要があります。 の 塩水噴霧試験 通常、テスト マシンによって実行されます。塩水噴霧試験を行うことができる機械には多くの種類があります。その一つが交互塩水噴霧実験室です。海洋気候をシミュレートし、塩水噴霧を評価できます 耐食性 標本およびそれらの保護層の。交互塩水噴霧実験室は準拠しています ISO12405-3:2014. テスト プロセスには次の 3 つの段階があります。A. 15℃~+35℃の塩水噴霧を2時間行います。 B. 次に、温度が (40 ± 2) ℃ に達し、相対湿度が (93 ± 3)% に達したら、試料を 20 ~ 22 時間置きます。C. その後、温度が (23 ± 2) ℃ に達し、相対湿度が 45% から 55% になったら、試験片を 3 日間置きます。ステージ A とステージ B が 1 サイクルで、4 サイクルを繰り返し、次にステージ C に進んでテスト サイクルを形成し、テストで 4 つのテスト サイクルを完了します。
  • IPX1-8のテストを行うシステム
    IPX1-8のテストを行うシステム Jun 15, 2022
    普通にやってるとき 耐水試験 マシンの場合、1 台のマシンは 1 つまたは 2 つのテストしか実行できませんでした。 IPX1 のみまたは IPX5 と IPX6 同時に、こちらから耐水試験まで対応できる体制を整えております。 IPX1 に IPX8. IPX1-8防水試験プログラムは、上から下へのドリップレイン評価装置、振動チューブ試験機で構成されています。 IPX3 と IPX4、適用ノズル、ハンドヘルド ジェット ノズル、スマートな通常の水を提供および管理するプログラム、IPX8 通常の水密ひずみ試験器、および傾斜可能な回転フェーズ。
1 2

の合計2ページ

:
実験室試験装置および生産ライン試験システムの研究開発、製造および販売に取り組んでいます
無料見積もりを取得

伝言を残す

伝言を残す
当社の製品に興味があり、詳細を知りたい場合は、ここにメッセージを残してください。できるだけ早く返信します。

家

製品

whatsApp