他の
探す
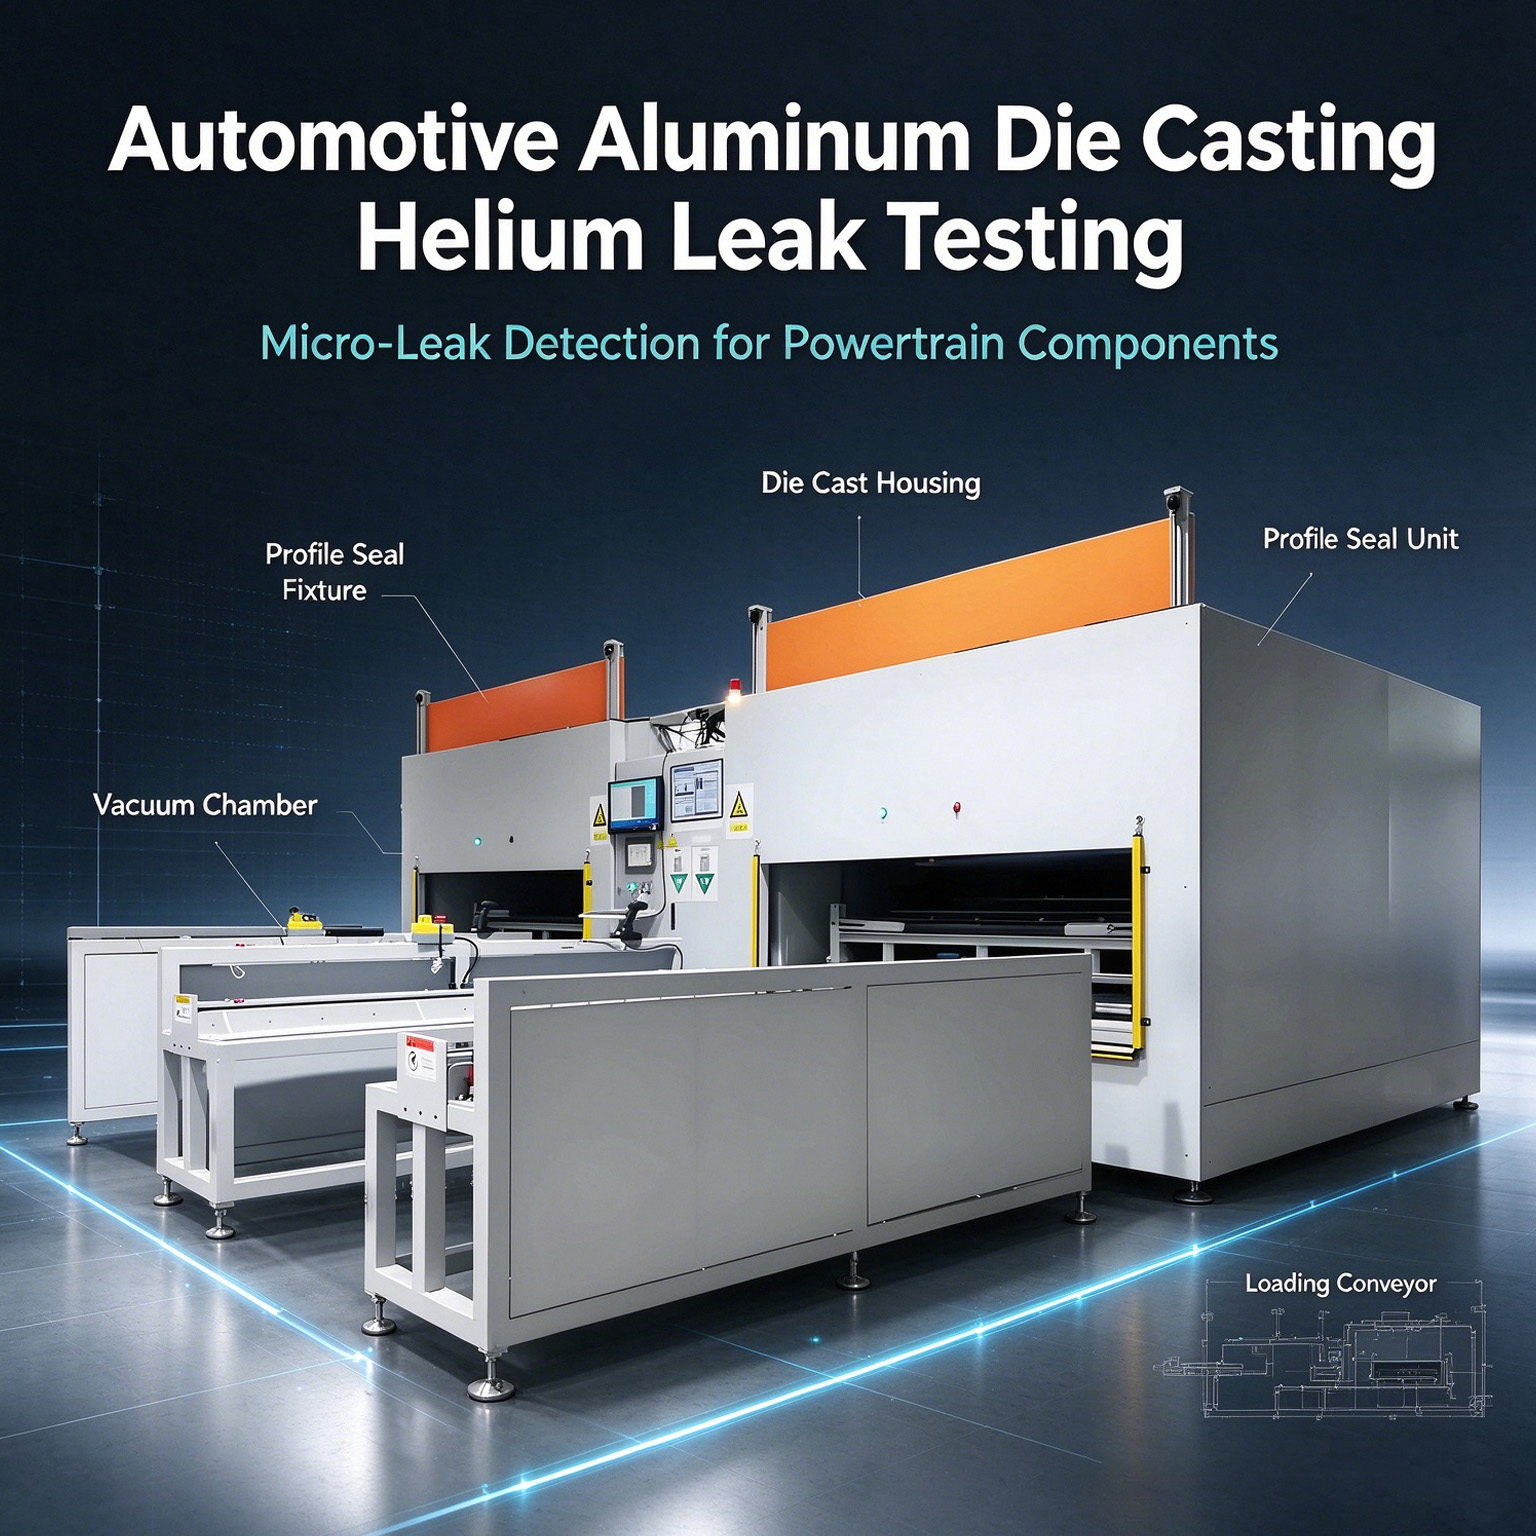
  • 自動車用アルミニウムダイカストハウジングのヘリウム質量分析法による漏れ検出:微小漏れ検出の課題解決
    自動車用アルミニウムダイカストハウジングのヘリウム質量分析法による漏れ検出:微小漏れ検出の課題解決 Oct 08, 2026
    自動車用アルミニウムダイカスト部品(エンジンブロック、トランスミッションハウジング、電気モーターケーシングなど)は、漏れ検査が最も難しい部品の一つです。ダイカスト工程に固有の微細な砂穴、ピンホール、溶接部の多孔性などが原因で、ミクロンレベルの微小漏れが発生することがよくあります。従来の圧力減衰法では、これらの漏れを検出するのに必要な精度が不足しているため、漏れを見逃し、販売後にオイルや冷却水の漏れといった不具合につながる可能性があります。超高感度を誇るヘリウム質量分析法によるリーク検出は、自動車用ダイカスト部品の最終検査におけるコア技術となっています。本稿では、HCTEが国内の自動車用アルミハウジングのリーク検出プロジェクトで培ってきた実務経験に基づき、これらの部品のヘリウム検査における主要な技術的側面と最適化手法について解説します。アルミニウムダイカストハウジングの漏れ検出における3つの主要な業界課題複雑な形状と複数のインターフェース:ハウジングは、取り付け穴、プロセス穴、オイル通路など、多数のシールポイントを備えた複雑な構造を特徴としているため、汎用工具を使用してシールを実現することは困難です。内壁へのヘリウム吸着:ダイカストの内壁は多孔質で緩い構造をしているため、試験中にヘリウムを吸着し、その後ゆっくりと放出するため、次のワークピースで「偽陽性」の測定値が出る可能性があります。大量生産のサイクルタイムと精度のバランス:自動車の生産ラインは高速で稼働する一方、ヘリウム試験は高精度ではあるものの、通常はより時間がかかります。この2つのバランスを取る必要があります。HCTEの体系的なソリューション:HCTEが国内自動車部品サプライヤー向けに開発したヘリウムリーク検知システム。ダイカスト部品の特性に合わせて最適化された複数の特殊な機能を備えています。輸入コアコンポーネントを採用したモジュール式システムアーキテクチャ:システムは、真空ポンプユニット、リーク検出ユニット、ツール制御ユニットなどの独立した機能モジュールに分割されており、保守性と拡張性を向上させています。コアコンポーネントには、業界で実績のある構成が採用されています。高精度な工業グレードの真空計とリーク検出器により、ハードウェアレベルでの検出精​​度と長期的な安定性が保証されます。輪郭追従型シール治具と迅速な切り替え設計:鋳造品の複雑で多ポートかつ不規則な形状に対応するため、本システムはカスタム設計の輪郭追従型シールヘッドと柔軟なクランプ機構を採用しています。これにより、加工面を損傷することなく確実なシールを実現します。切り替え時間は10分以内で、顧客の多様な住宅製品の試験要件を満たし、混在モデル生産にも対応します。ヘリウム脱着補正ルーチンによる誤検出の低減:鋳造品の内壁へのヘリウム吸着の問題に対処するため、検査手順を最適化しました。これには、検査後の窒素パージ時間の延長と、吸着したヘリウムを徹底的に除去するための段階的なヘリウム除去ロジックの実装が含まれます。これらの最適化により、生産ラインの誤検出率は8%から0.7%に低下し、不要な再加工が大幅に削減されました。オプションのスニファプローブ位置決めモジュール:不良部品の場合、携帯型スニファプローブシステムを使用して漏れ箇所を迅速に特定できます。このデータはダイカスト工程に直接フィードバックされ、パラメータを最適化することで、クローズドループ品質管理システムが構築されます。プロジェクトの成果:このシステムは、1×10⁻⁸ Pa·m³/sレベルの微小漏れを確実に検出し、自動車パワートレイン部品のシール要件を完全に満たしています。導入以来、この装置は99.5%を超える稼働安定率を維持しており、顧客はハウジング漏れに関するアフターサービスクレームを90%以上削減することができました。ヒント: ダイカスト製品のヘリウムリークテストを実施する際、試験装置自体と同様に、治具とヘリウム除去手順も非常に重要です。プロセスの適合性を無視して、装置の精度のみに基づいて選定された装置は、導入後に誤検出率が継続的に高くなるという問題に悩まされることがよくあります。
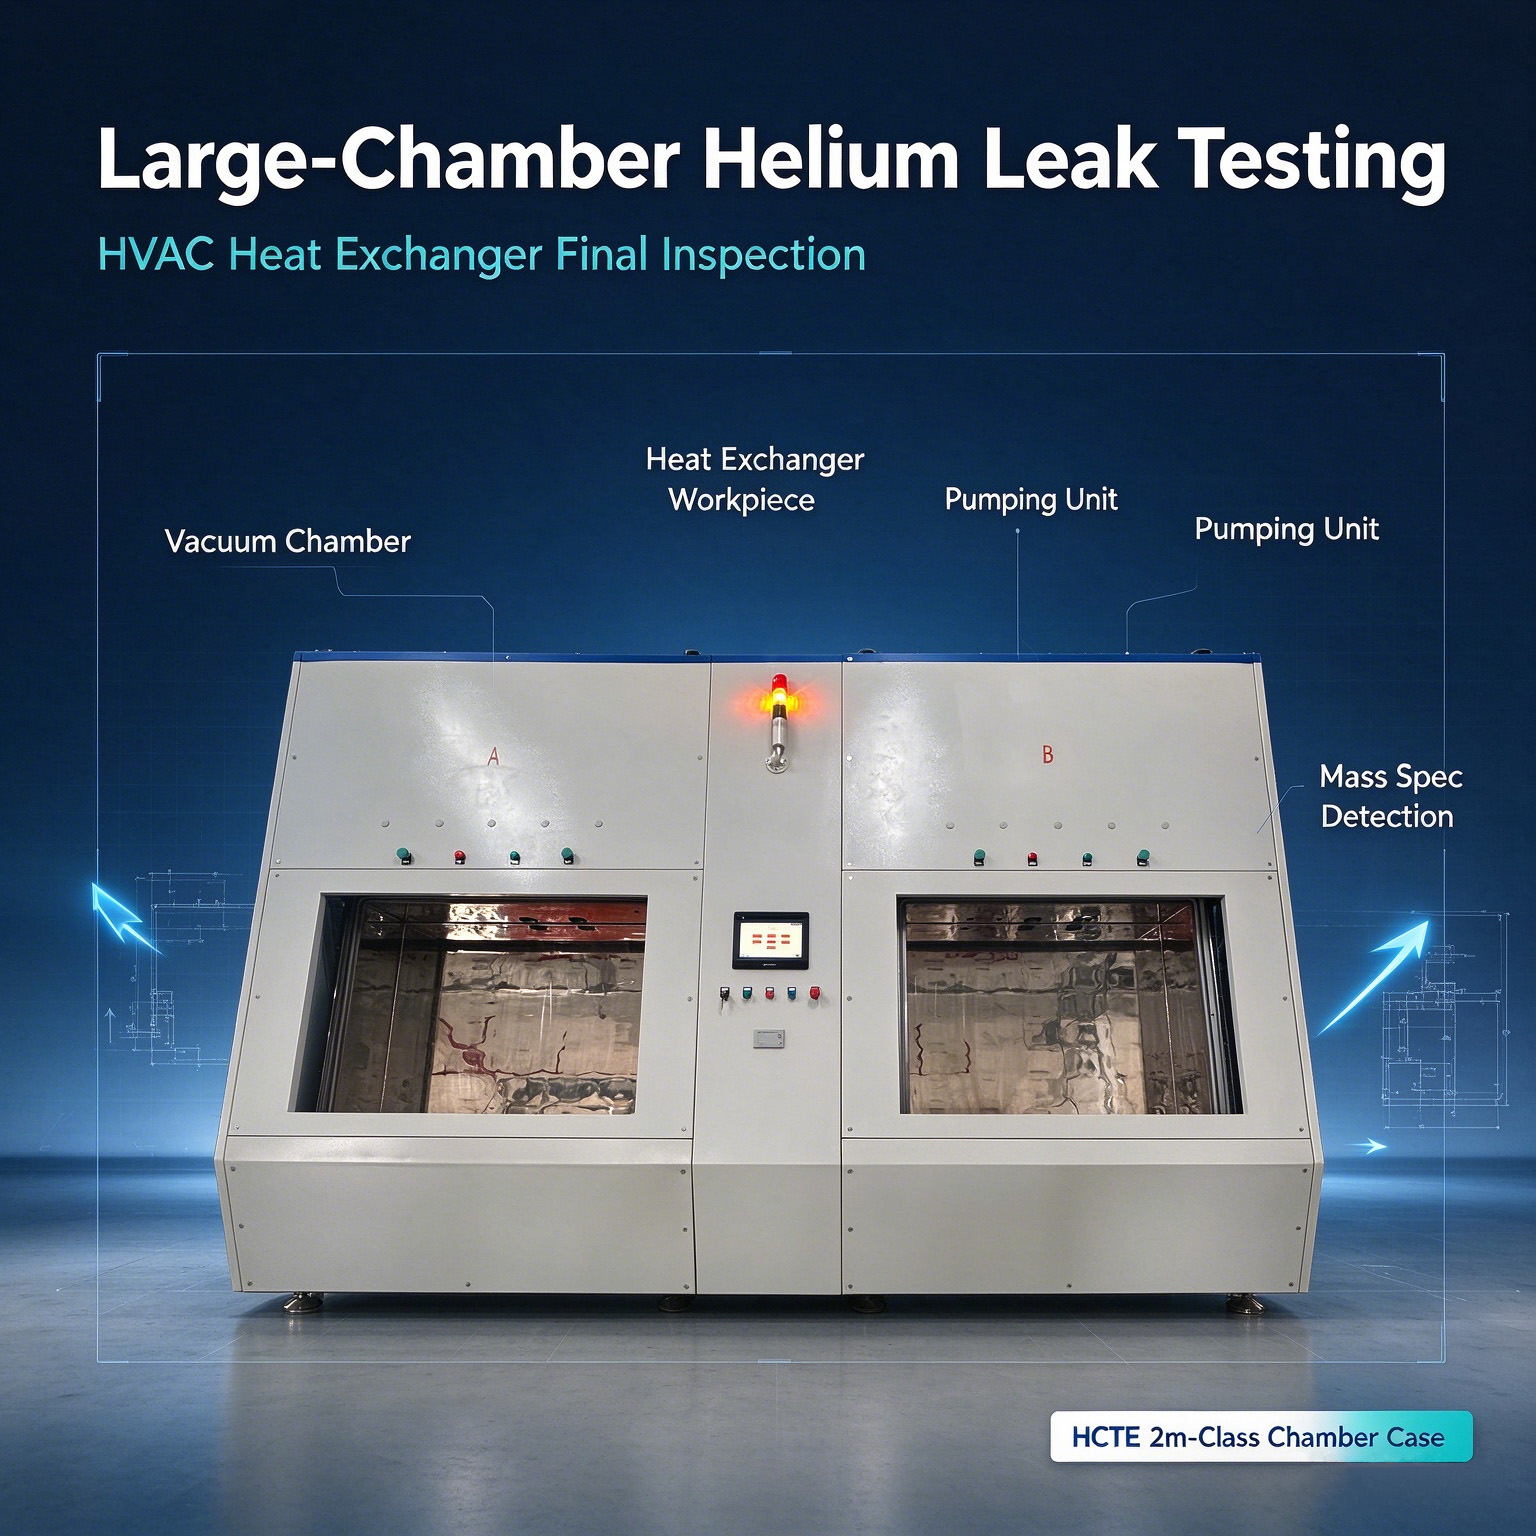
  • 大型HVAC熱交換器のヘリウムリークテスト:大型真空チャンバーソリューションの設計の基本(HCTE 2mクラスチャンバーケース付き)
    大型HVAC熱交換器のヘリウムリークテスト:大型真空チャンバーソリューションの設計の基本(HCTE 2mクラスチャンバーケース付き) Oct 07, 2026
    HVAC&R業界において、大型熱交換器、蒸発器、凝縮器の漏洩試験は、長年にわたり生産上の課題となってきました。数十メートルにも及ぶ溶接部と分散した漏洩箇所を持つ大型ワークピースでは、従来のスニファー方式では時間がかかり、作業者の技量に依存し、欠陥の見落としも起こりやすい一方、水浸法では定性的な結果しか得られません。近年、大型冷凍機器の最終検査方法として、大型チャンバーを用いた真空ヘリウム漏洩試験が主流となっています。本稿では、HCTEが最近納入した2メートル級真空チャンバー式ヘリウムリークテストシステムを基に、大型ワークピースのヘリウムリークテストにおける主要な技術的ポイントと設計ロジックを解説する。大型チャンバーヘリウム試験における4つの主要な技術的課題ポンプ効率のボトルネックチャンバー容積が大きいほど、目標真空度に達するまでの時間が長くなり、ラインのスループットが直接的に低下する。ヘリウムの運転コストが高い: 大容量の場合、より多くのヘリウム充填量が必要になります。回収を行わない場合、部品1個あたりのヘリウムコストは小型ワークピースの数倍になります。背景のクリアが遅い試験後のチャンバー内の残留ヘリウム濃度が高い。パージが不十分なため、次のパートのバックグラウンドが高くなり、偽陽性が発生する。工具のシールに関する難しさ熱交換器は複数のポートと不規則な形状を有するため、汎用的な治具ではすべての接合部で確実なシールを保証することはできません。HCTE大型チャンバーシステムにおけるターゲットソリューションHVAC熱交換器の大型という特性に対応するため、HCTEはこのプロジェクトにおいて階層的な最適化設計アプローチを採用した。ステージ真空ポンプのアーキテクチャメイン粗引きポンプと保持ポンプの組み合わせにより、粗引き工程での高速排気と微引き工程での安定した真空を実現し、排気速度と到達真空度のバランスを取ることでサイクルタイムを大幅に短縮します。自動ヘリウム回収およびパージシステム標準の自動ヘリウム除去機能は、試験後にヘリウムを積極的に回収し、窒素でパージします。これにより、ヘリウムの消費量が削減され、検出器フィラメントへの高濃度ヘリウムの長時間の影響が回避されるため、機器の耐用年数が効果的に延長されます。カスタムプロファイルツール熱交換器のチューブシートとヘッダー用に設計された専用のシーリングコネクタとサポート位置決め機構により、信頼性の高いシーリングと迅速な切り替えを実現します。システムレベルの精度保証総合的な検出限界は5×10⁻⁷ Pa·m³/s(冷媒漏洩率約1g/年)に達し、輸出用冷凍製品のシール要件を完全に満たしています。プロジェクト実施HCTEは、中国の大手冷凍機器メーカー向けにこの大型熱交換器ヘリウム試験システムをカスタマイズしました。チャンバーサイズは 2m × 2.5m × 1.3mこれは中国最大級の真空チャンバーシステムの一つです。モジュール設計を採用し、真空、検出、制御ユニットが独立しているため、メンテナンスやアップグレードが容易です。現在、お客様の工場で安定稼働しており、ワークピース1個あたり8分未満でフルテストサイクルを完了し、再現性は±5%以下を実現することで、出荷時の漏れ不良を85%削減しています。選定のヒント:最大寸法が1メートルを超える冷凍機器部品については、大型チャンバーのカスタマイズ経験を持つベンダーを優先的に選定してください。標準サイズのチャンバーが適合しない場合、無理にサイズが合わない金型を使用するよりも、特注サイズのチャンバーの方が長期的に見てはるかに優れた価値を提供します。
カテゴリ
:
実験室試験装置および生産ライン試験システムの研究開発、製造および販売に取り組んでいます
無料見積もりを取得

伝言を残す

伝言を残す
当社の製品に興味があり、詳細を知りたい場合は、ここにメッセージを残してください。できるだけ早く返信します。
家

製品

whatsApp